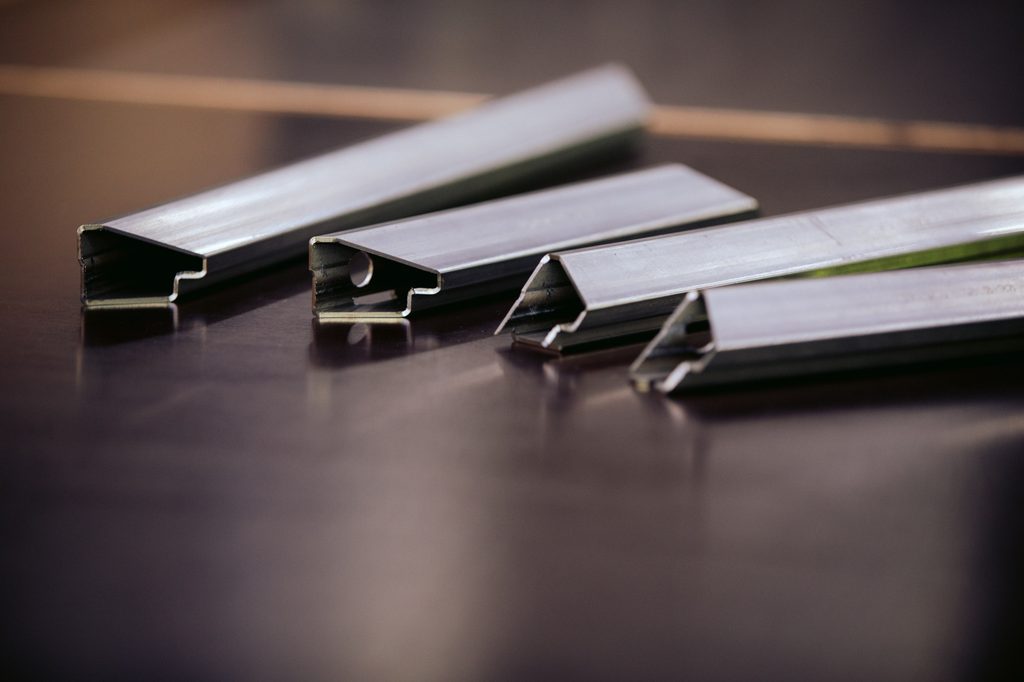
Profile mit Ausklinkung und Steckverbindung
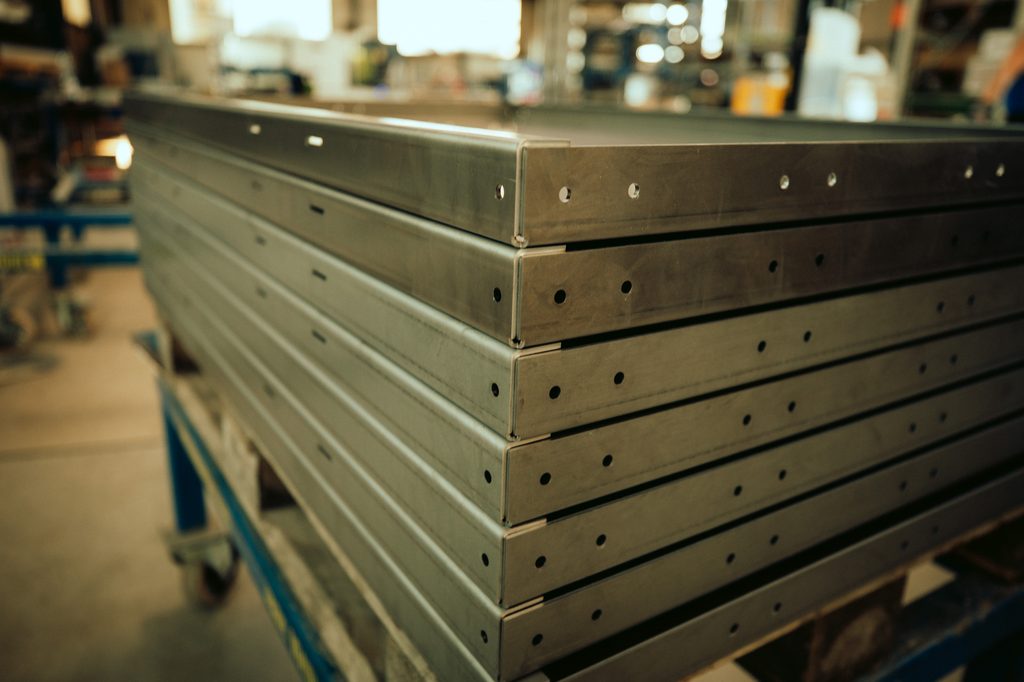
Rechteckrohre und Profile bis 6,5 m Länge mit Gehrungen, Ausklinkungen und Steckverbindungen aus dem Rohrlaser. Die Baugruppe positioniert sich beim Heften selbst, die Toleranzkette wird kürzer.
Branchen / Nutzfahrzeuge und Trailer
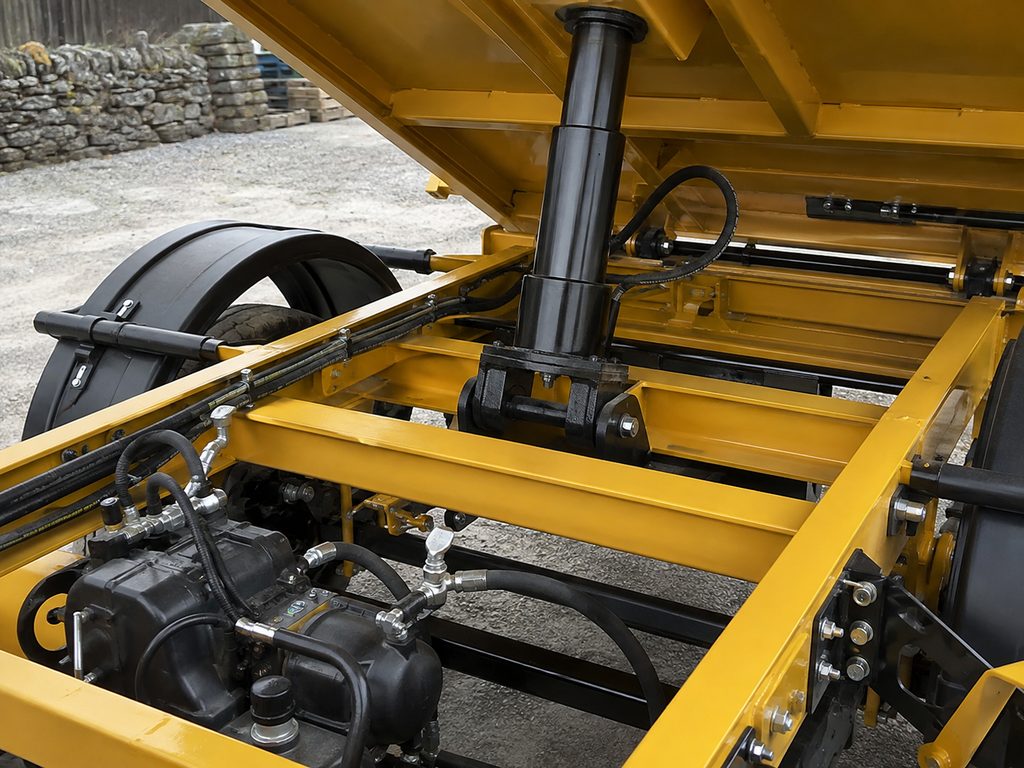
Hilfsrahmen, Längs- und Querträger, Aufbauten und Kippmulden: lange, gerade Baugruppen aus hochfesten Feinkornbaustählen, über Jahre dynamisch belastet, bei denen das Eigengewicht unmittelbar die Nutzlast bestimmt. Rohrlaser bis 6,5 m, Bauteile bis 9 m in der Vorrichtung, Roboterschweißen für die langen Nähte.
Bauteile
Geschweißte Baugruppen an Lkw-Aufbauten, Anhängern und Sattelaufliegern:
Die Baugruppen entstehen bei uns nach Ihrer Zeichnung. Den Nachweis auf Fahrzeugebene, etwa die Typgenehmigung für Unterfahrschutz oder Aufbau, führt der Fahrzeughersteller. Wir liefern dafür die dokumentierte Schweißqualität, Maßprotokolle und Werkszeugnisse.

Rohr- und Profillasern mit Ausklinkungen und Steckverbindungen, damit lange Rahmen ohne aufwendige Vorrichtung fügbar sind, Roboterschweißen für die durchgängigen Nähte, Richten und Maßprotokoll nach ISO 13920 und Abrufmodelle für Serien mit wiederkehrendem Bedarf.
Branchenanforderungen
Ein Rahmen erlebt Millionen Lastwechsel. Über seine Lebensdauer entscheiden Nahtübergänge, Endkrater und Kerben am Nahtende, die Nahtdicke spielt die kleinere Rolle. Für nicht ruhende Beanspruchung schweißen wir nach Bewertungsgruppe B der ISO 5817, legen Nahtanfang und Nahtende aus der Hochlastzone heraus und schleifen Übergänge an kritischen Stellen. Die betroffenen Nähte legen wir mit Ihnen anhand der Zeichnung fest.
Das Eigengewicht des Aufbaus geht unmittelbar von der Nutzlast ab. S500MC und S700MC erlauben dünnere Wände, verlangen aber kontrollierte Streckenenergie, passende Zusatzwerkstoffe und Biegeradien nach Herstellerangabe, damit die Festigkeit in der Wärmeeinflusszone und an der Kante erhalten bleibt. Schweißanweisung und Zusatzwerkstoff legen wir je Güte fest, nach ISO 3834 mit qualifiziertem Verfahren.
Ein 8 m langer Träger verzieht sich beim Schweißen, wenn Schweißfolge und Vorrichtung nicht zusammenpassen. Wir planen die Folge vor dem ersten Heftpunkt, schweißen lange Nähte im Roboter, richten anschließend und prüfen die Allgemeintoleranzen nach ISO 13920 mit Maßprotokoll.
KTL, Pulverbeschichtung oder Feuerverzinkung koordinieren wir über qualifizierte Partner und liefern die Baugruppe beschichtet. Damit die Schicht hält, verrunden wir Kanten und konstruieren mit Ihnen verzinkungsgerecht: Entlüftungs- und Ablaufbohrungen, geschlossene Hohlprofile vermeiden, Auslegung nach ISO 12944.
Erstmusterprüfbericht, Maßprotokolle, Werkszeugnisse nach EN 10204 (2.2 oder 3.1), Rückverfolgbarkeit je Charge und Schweißanweisungen (WPS) mit qualifizierten Verfahren (WPQR). Schweißaufsicht nach ISO 14731 im Haus.
Normen und Regelwerke
Fahrzeugbauteile fallen nicht unter EN 1090. Maßgeblich ist die schweißtechnische Qualität nach ISO 3834, ergänzt um die Regelwerke, die der Fahrzeughersteller auf Fahrzeugebene nachweist. Wir fertigen die Baugruppen nach Zeichnung und liefern die Dokumentation, auf der diese Nachweise aufbauen.
| Regelwerk | Inhalt | Wer weist nach |
|---|---|---|
| DIN EN ISO 3834-3 | Schweißtechnische QualitätsanforderungenUnsere Zertifizierung, gilt für alle Baugruppen | FEG |
| DIN EN ISO 5817 | Bewertungsgruppen für SchweißnähteB für nicht ruhende, C für ruhende Beanspruchung | FEG, Vorgabe in Ihrer Zeichnung |
| DIN EN ISO 13920 | Allgemeintoleranzen für SchweißkonstruktionenLängen, Winkel, Geradheit, Ebenheit | FEG, mit Maßprotokoll |
| EN 10149-2 und EN 10204 | Hochfeste Feinkornbaustähle und WerkszeugnisseGüte, Charge, mechanische Kennwerte | FEG, Zeugnis liegt der Lieferung bei |
| EN 12642 und EN 12640 | Festigkeit von Aufbauten (Code L und XL), ZurrpunkteRungen, Bordwände, Zurrösen | Fahrzeug- oder Aufbauhersteller |
| UN ECE R58 und R73 | Hinterer und seitlicher UnterfahrschutzGeometrie und Prüflasten am Fahrzeug | Fahrzeughersteller, Typgenehmigung |
| Aufbaurichtlinien | Vorgaben der Fahrgestellhersteller für Hilfsrahmen und AufbautenProfilform, Verbindung zum Rahmen, Schweißverbote am Chassis | Aufbauhersteller, wir fertigen danach |
Werkstoffe
Rahmen und Träger entstehen aus S355 und hochfesten Feinkornbaustählen, Mulden aus Verschleißstahl, Anbauteile aus verzinktem Blech oder Aluminium. Welche Güte in Ihr Bauteil gehört, steht in Ihrer Zeichnung. Die passenden Verfahren und Nachweise liefern wir.
| Werkstoff | Norm | Typischer Einsatz |
|---|---|---|
| S355J2 / S355MC | EN 10025-2 / EN 10149-2 | Hilfsrahmen, Querträger, Rahmenprofile, kaltgepresste Teile |
| S500MC | EN 10149-2 | Längsträger und Chassisprofile, wenn Gewicht zählt |
| S700MC | EN 10149-2 | Kranhilfsrahmen, Abstützungen, hoch belastete Träger |
| Hardox 450 / 500 | Werksnorm SSAB | Kippmulden, Muldenböden, Verschleißleisten |
| DX51D+Z | EN 10346 | Staukästen, Halter, Konsolen ohne Nachbeschichtung |
| EN AW-5083 / EN AW-6082 | EN 485-2 | Aluminiumaufbauten, Bordwände, Leichtbaumulden |
Aus unserer Fertigung

Rechteckrohre und Profile bis 6,5 m Länge mit Gehrungen, Ausklinkungen und Steckverbindungen aus dem Rohrlaser. Die Baugruppe positioniert sich beim Heften selbst, die Toleranzkette wird kürzer.

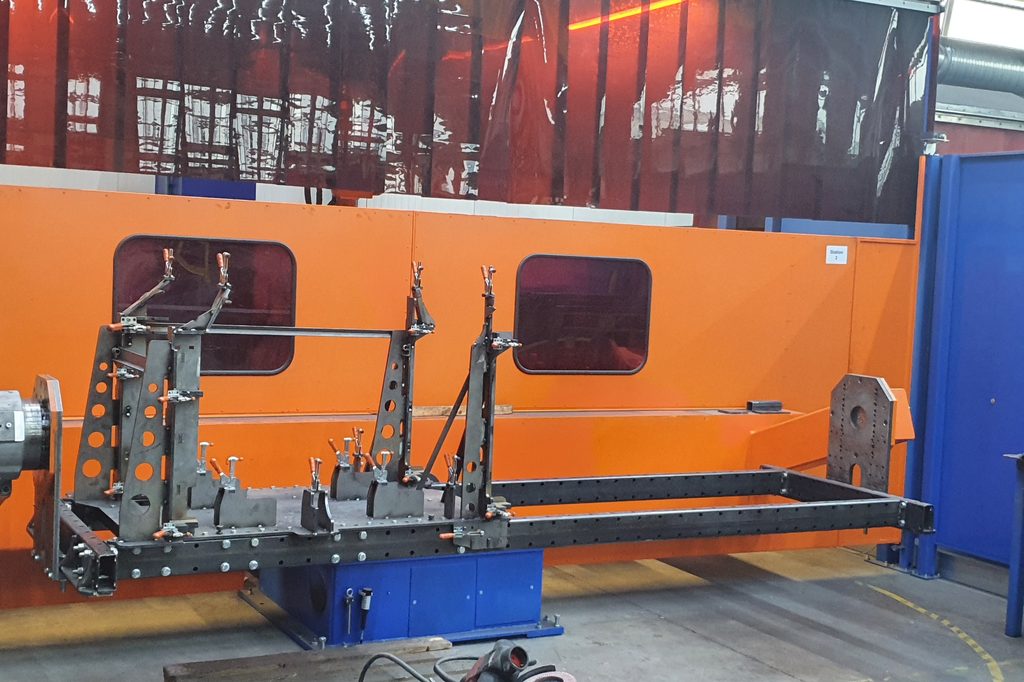
Die Vorrichtung entsteht erst, wenn die Offline-Simulation die Erreichbarkeit aller Nähte bestätigt hat. Lange, durchgängige Nähte schweißt der Roboter, verwinkelte Stellen die Hand, beides am selben Bauteil.

Staukästen, Halter und Konsolen kanten wir bis 4.500 mm Länge mit Laserwinkelmessung. Bei hochfesten Güten halten wir die Mindestbiegeradien des Herstellers ein, damit die Kante nicht reißt.
In zwei Minuten
Angebot anfordern für Blechteile, Zeichnungsteile und Schweißbaugruppen: Senden Sie uns Zeichnung oder STEP-Datei. Wir prüfen die Machbarkeit und melden uns innerhalb von 24 Stunden. Für ein belastbares Angebot brauchen wir Werkstoff, Stückzahl und Wunschtermin.
Rufen Sie uns an: +49 2941 66968‑0. Bei komplexen Baugruppen ist ein kurzes Gespräch oft der schnellste Weg.