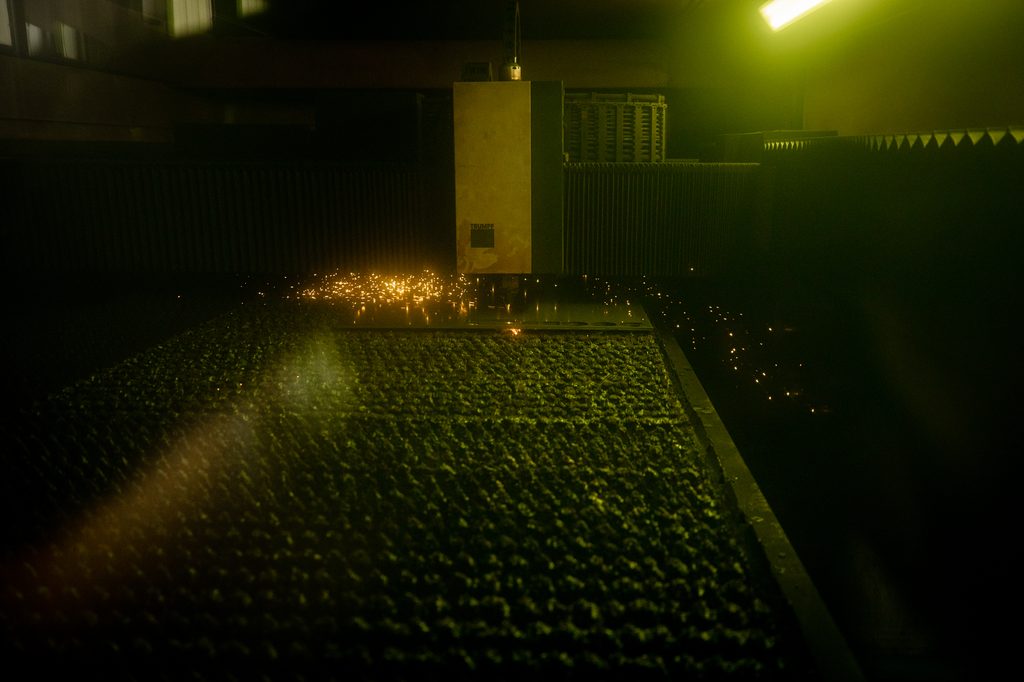
Laserschneiden
Zuschnitte bis 30 mm
Seitenwangen, Böden und Laschen aus Hardox und S355 auf dem Faserlaser mit 12 kW. Konturen, Bohrungen und Markierungen entstehen in einem Durchlauf, Formate bis 4.000 × 2.000 mm.
Branchen / Anbaugeräte
Schaufeln, Löffel, Greifer, Zangen, Gabelträger und Schnellwechselaufnahmen für Bagger, Radlader, Teleskoplader und Traktoren. Baugruppen, die täglich im Material arbeiten, Stöße abfangen und passgenau am Trägergerät sitzen müssen. Laserzuschnitt bis 30 mm, Hardox 450 und 500 im Programm, Bolzenaugen nach dem Schweißen bearbeitet.
Bauteile
Geschweißte Anbaugeräte und Werkzeuge für Bau-, Land- und Forstmaschinen:
Die Baugruppen entstehen bei uns nach Ihrer Zeichnung. Den Nachweis für das Anbaugerät als Maschine oder unvollständige Maschine, etwa nach EN 474 oder ISO 13031, führt der Gerätehersteller. Wir liefern dafür die dokumentierte Schweißqualität, Maßprotokolle und Werkszeugnisse.
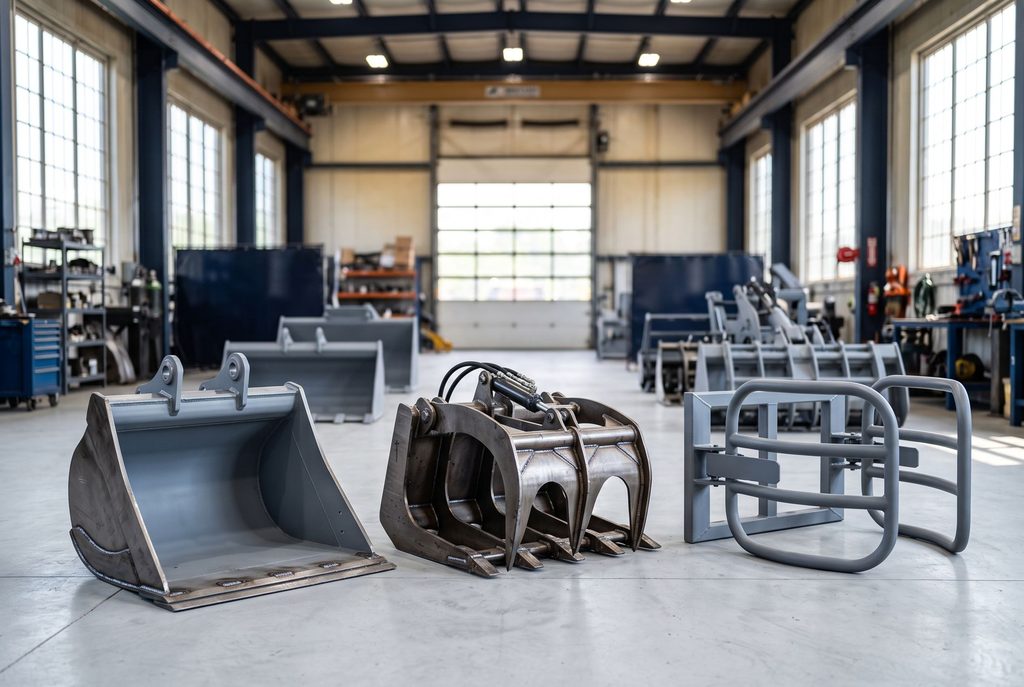
Laserzuschnitt bis 30 mm, Hardox 450 und 500 im Programm, Mischverbindungen S355 an Hardox mit eigener Verfahrensprüfung, Bolzenaugen und Aufnahmen nach dem Schweißen bearbeitet und Pulverbeschichtung in Ihrer Gerätefarbe über qualifizierte Partner.
Branchenanforderungen
Böden, Seitenwangen und Schneidkanten arbeiten im Abrieb. Hardox 450 und 500 halten das aus, verlieren ihre Härte aber bei zu viel Wärme. Beim Schweißen begrenzen wir die Zwischenlagentemperatur auf 225 °C und die Bauteiltemperatur auf 250 °C. Die Mischverbindung an S355 hat bei uns eine eigene Verfahrensprüfung, weil beide Werkstoffe in unterschiedliche Gruppen nach ISO/TR 15608 fallen.
Ein Löffel trifft auf Fels, eine Zange greift daneben. Tragende Teile fertigen wir aus S355J2 mit nachgewiesener Kerbschlagarbeit bei minus 20 °C, Nähte an Bolzenaugen und Zylinderkonsolen nach Bewertungsgruppe B der ISO 5817. Nahtenden legen wir aus den Kraftflusszonen heraus, Kerben an Blechkanten verrunden wir vor dem Schweißen.
Bolzendurchmesser, Bolzenabstände und Aufnahmegeometrie müssen zum Bagger oder Radlader passen. Bolzenaugen bohren und spindeln wir nach dem Schweißen auf dem Bearbeitungszentrum, Wechselaufnahmen prüfen wir mit Lehre. Toleranzen nach ISO 13920 oder nach Ihrer Zeichnung, mit Maßprotokoll.
Dieselbe Schaufel in fünf Breiten, derselbe Adapter für drei Wechselsysteme. Die Vorrichtung legen wir so aus, dass Varianten mit wenigen Umbauten laufen, wiederkehrende Nähte schweißt der Roboter. Beschichtung in RAL-Farbe des Geräteherstellers über qualifizierte Partner, Abrufe nach Ihrem Bedarf.
Erstmusterprüfbericht, Maßprotokolle, Werkszeugnisse nach EN 10204 (2.2 oder 3.1), Rückverfolgbarkeit je Charge und Schweißanweisungen (WPS) mit qualifizierten Verfahren (WPQR). Schweißaufsicht nach ISO 14731 im Haus.
Normen und Regelwerke
Anbaugeräte fallen nicht unter EN 1090. Maßgeblich ist die schweißtechnische Qualität nach ISO 3834, ergänzt um die Sicherheitsnormen für Erdbau- und Landmaschinen, die der Gerätehersteller auf Geräteebene nachweist. Wir fertigen die Baugruppen nach Zeichnung und liefern die Dokumentation, auf der diese Nachweise aufbauen.
| Regelwerk | Inhalt | Wer weist nach |
|---|---|---|
| DIN EN ISO 3834-3 | Schweißtechnische QualitätsanforderungenUnsere Zertifizierung, gilt für alle Baugruppen | FEG |
| DIN EN ISO 5817 und ISO 13920 | Bewertungsgruppen und AllgemeintoleranzenNahtqualität an Bolzenaugen, Maße der Aufnahmen | FEG, Vorgabe in Ihrer Zeichnung |
| ISO/TR 15608 und ISO 15614 | Werkstoffgruppen und VerfahrensprüfungMischverbindung S355 an Hardox | FEG |
| EN 10025-2, Werksnorm SSAB, EN 10204 | Baustahl, Verschleißstahl und WerkszeugnisseGüte, Charge, Härte, Kerbschlagarbeit | FEG, Zeugnis liegt der Lieferung bei |
| EN 474 | Erdbaumaschinen, SicherheitAnbaugeräte für Bagger und Radlader | Gerätehersteller |
| ISO 13031 | Schnellwechsler an ErdbaumaschinenSicherheit der Aufnahme und Verriegelung | Gerätehersteller |
| EN ISO 4254-1 | Landmaschinen, SicherheitAnbaugeräte für Traktoren und Frontlader | Gerätehersteller |
| Maschinenrichtlinie 2006/42/EG, ab 2027 Maschinenverordnung (EU) 2023/1230 | Konformität des AnbaugerätsMaschine oder unvollständige Maschine, Kennzeichnung | Gerätehersteller |
Werkstoffe
Tragende Strukturen entstehen aus S355J2 und hochfesten Feinkornbaustählen, Verschleißteile aus Hardox. Welche Güte in Ihr Bauteil gehört, steht in Ihrer Zeichnung. Die passenden Verfahren und Nachweise liefern wir.
| Werkstoff | Norm | Typischer Einsatz |
|---|---|---|
| S355J2 | EN 10025-2 | Rahmen, Arme, Zylinderkonsolen, Adapterplatten |
| S700MC | EN 10149-2 | Greiferarme und Träger, wenn Gewicht am Ausleger zählt |
| Hardox 450 | Werksnorm SSAB | Böden, Seitenwangen, Schneidkanten, Verschleißleisten |
| Hardox 500 | Werksnorm SSAB | Greiferschalen, Zerkleinerer, hoch belastete Verschleißteile |
| S235JR | EN 10025-2 | Abdeckungen, Schutzbleche, Halter |
| S355J2WP | EN 10025-5 | Sichtbauteile ohne Beschichtung, wetterfest |
Aus unserer Fertigung
Seitenwangen, Böden und Laschen aus Hardox und S355 auf dem Faserlaser mit 12 kW. Konturen, Bohrungen und Markierungen entstehen in einem Durchlauf, Formate bis 4.000 × 2.000 mm.
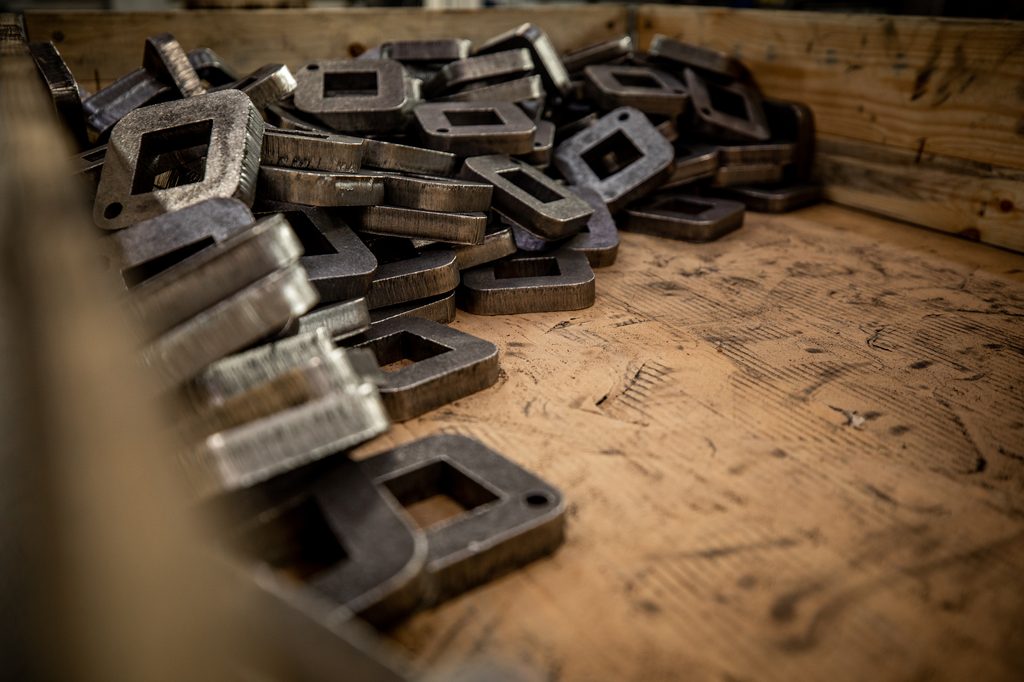
Dickwandige Zuschnitte laufen durch die Entgratanlage, Kanten werden verrundet. Das nimmt Kerben aus dem Kraftfluss und gibt der Beschichtung an der Kante Halt.
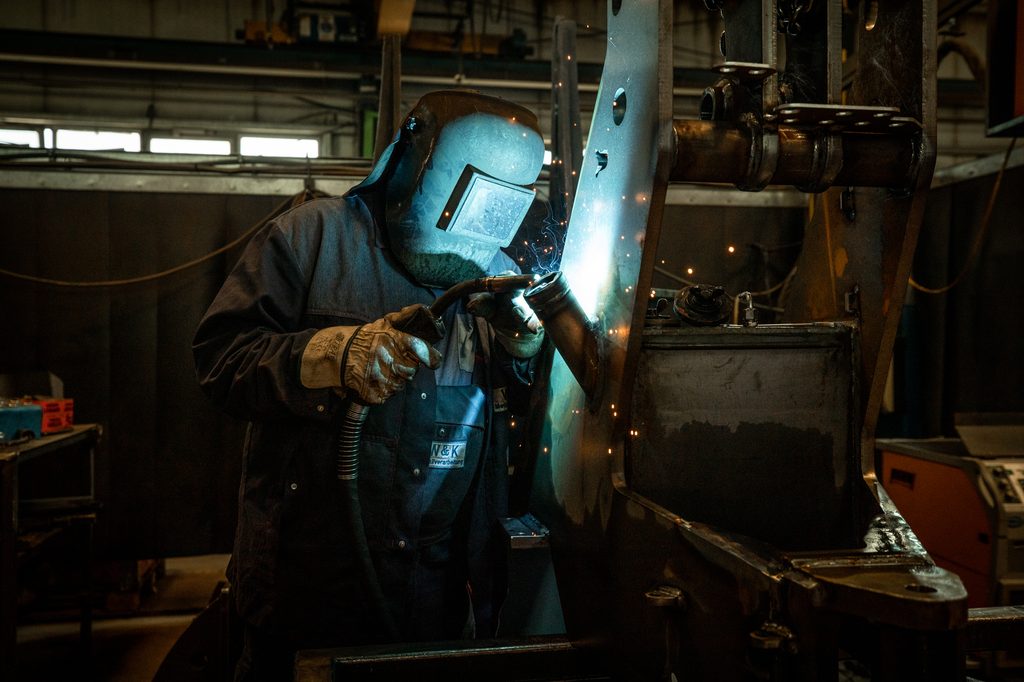
Verschleißblech an Baustahl, geschweißt mit begrenzter Streckenenergie und kontrollierter Zwischenlagentemperatur. Wiederkehrende Nähte übernimmt der Roboter, Ecken und Konsolen die Hand.
In zwei Minuten
Angebot anfordern für Blechteile, Zeichnungsteile und Schweißbaugruppen: Senden Sie uns Zeichnung oder STEP-Datei. Wir prüfen die Machbarkeit und melden uns innerhalb von 24 Stunden. Für ein belastbares Angebot brauchen wir Werkstoff, Stückzahl und Wunschtermin.
Rufen Sie uns an: +49 2941 66968‑0. Bei komplexen Baugruppen ist ein kurzes Gespräch oft der schnellste Weg.