Zuschnitte bis 30 mm
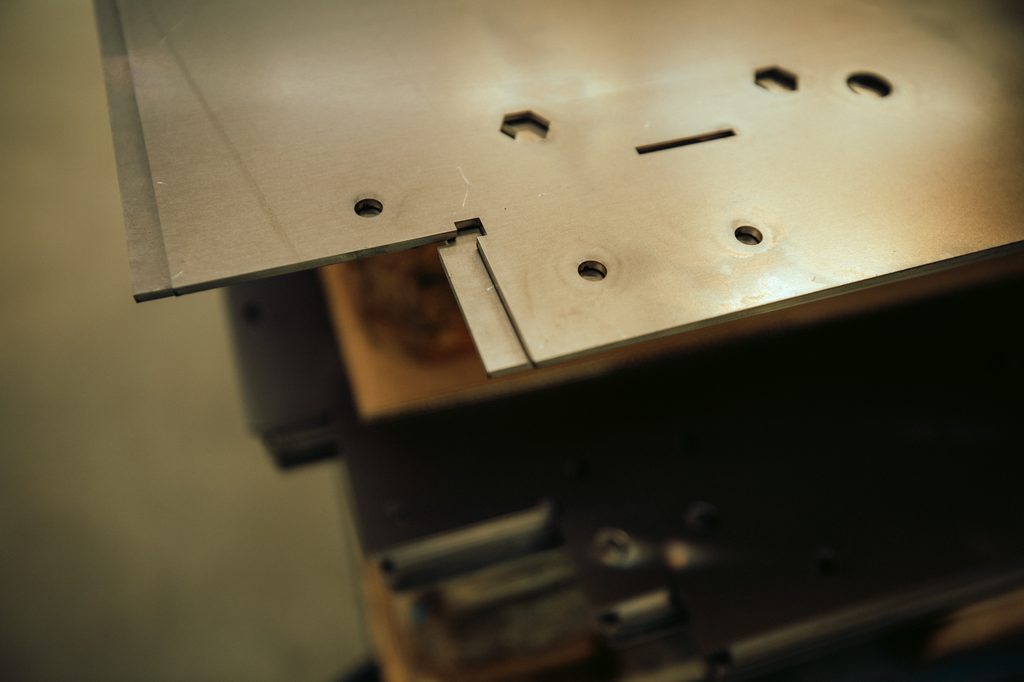
Laschen, Wangen und Rahmenbleche aus S355 und Hardox auf dem Faserlaser mit 12 kW, Formate bis 4.000 × 2.000 mm. Für größere Materialstärken arbeiten wir mit Partnern im Brenn- und Plasmaschnitt.
Branchen / Baumaschinen
Große Bauteile aus unlegiertem und höherfestem Stahl, hohe Materialstärken, meterlange Nähte: Das ist das Profil dieser Branche, und es ist genau unser Profil. Laserzuschnitt bis 30 mm, Hardox 450 und 500 im Programm, Bolzenaugen und Anschlussflächen nach dem Schweißen bearbeitet.
Bauteile
Geschweißte Baugruppen an Baggern, Radladern, Raupen und Walzen:
Die Baugruppen entstehen bei uns nach Ihrer Zeichnung. Den Nachweis für die Maschine nach EN 474 und für Schutzaufbauten nach ISO 3471 und ISO 3449 führt der Maschinenhersteller. Wir liefern dafür die dokumentierte Schweißqualität, Maßprotokolle und Werkszeugnisse. Unsere Grenze im Laserzuschnitt liegt bei 30 mm, für größere Materialstärken arbeiten wir mit Partnerkapazitäten im Brenn- und Plasmaschnitt.

Laserzuschnitt bis 30 mm, Verschleißstahl Hardox 450 und 500 im Programm, Mischverbindungen S355 an Hardox mit eigener Verfahrensprüfung, Funktionsflächen und Bolzenaugen nach dem Schweißen bearbeitet, Roboterschweißen für die langen Nähte an Rahmen und Auslegern.
Branchenanforderungen
Ausleger, Löffelstiel und Schwinge stehen unter ständig wechselnder Last. Nähte in den Kraftflusszonen schweißen wir nach Bewertungsgruppe B der ISO 5817, Nahtenden legen wir aus den hoch beanspruchten Bereichen heraus, Blechkanten verrunden wir vor dem Schweißen. Tragende Teile fertigen wir aus S355J2 mit nachgewiesener Kerbschlagarbeit bei minus 20 °C.
Materialstärken bis 30 mm und große, steife Rahmen bringen Wärme und Schrumpfung ins Bauteil. Vorwärmen bei S355 in dicken Querschnitten ist bei uns der Regelfall, die Schweißfolge planen wir gegen den Verzug, nach dem Schweißen richten wir. Spannungsarmglühen nach ISO/TR 14745 planen wir ein, wenn die Baugruppe anschließend eng toleriert bearbeitet wird.
Drehkranzauflage, Bolzenaugen und Zylinderkonsolen müssen nach dem Schweißen stimmen, nicht davor. Wir bohren, spindeln und fräsen auf dem Bearbeitungszentrum mit 3.500 mm Verfahrweg. Toleranzen nach ISO 13920 oder nach Ihrer Zeichnung, mit Maßprotokoll.
Schneidkanten, Löffelböden und Muldenauskleidungen entstehen aus Hardox 450 und 500. Beim Schweißen begrenzen wir die Zwischenlagentemperatur auf 225 °C und die Bauteiltemperatur auf 250 °C. Die Mischverbindung an S355 hat bei uns eine eigene Verfahrensprüfung, weil beide Werkstoffe in unterschiedliche Gruppen nach ISO/TR 15608 fallen.
Erstmusterprüfbericht, Maßprotokolle, Werkszeugnisse nach EN 10204 (2.2 oder 3.1), Rückverfolgbarkeit je Charge und Schweißanweisungen (WPS) mit qualifizierten Verfahren (WPQR). Schweißaufsicht nach ISO 14731 im Haus.
Normen und Regelwerke
Baumaschinenbauteile fallen nicht unter EN 1090. Maßgeblich ist die schweißtechnische Qualität nach ISO 3834, ergänzt um die Sicherheitsnormen für Erdbaumaschinen, die der Maschinenhersteller auf Maschinenebene nachweist. Wir fertigen die Baugruppen nach Zeichnung und liefern die Dokumentation, auf der diese Nachweise aufbauen.
| Regelwerk | Inhalt | Wer weist nach |
|---|---|---|
| DIN EN ISO 3834-3 | Schweißtechnische QualitätsanforderungenUnsere Zertifizierung, gilt für alle Baugruppen | FEG |
| DIN EN ISO 5817 und ISO 13920 | Bewertungsgruppen und AllgemeintoleranzenNahtqualität im Lastpfad, Maße der Anschlussflächen | FEG, Vorgabe in Ihrer Zeichnung |
| ISO/TR 15608 und ISO 15614 | Werkstoffgruppen und VerfahrensprüfungMischverbindung S355 an Hardox, dicke Querschnitte | FEG |
| EN 10025-2, EN 10149-2, Werksnorm SSAB, EN 10204 | Baustahl, Feinkornbaustahl, Verschleißstahl und WerkszeugnisseGüte, Charge, Härte, Kerbschlagarbeit | FEG, Zeugnis liegt der Lieferung bei |
| EN 474 | Erdbaumaschinen, SicherheitBagger, Radlader, Raupen und ihre Anbaugeräte | Maschinenhersteller |
| ISO 3471, ISO 3449 und ISO 12117 | ROPS, FOPS und TOPSSchutzaufbauten der Kabine, Prüfung am fertigen Aufbau | Maschinenhersteller |
| ISO 13031 | Schnellwechsler an ErdbaumaschinenSicherheit der Aufnahme und Verriegelung | Maschinenhersteller |
| Maschinenrichtlinie 2006/42/EG, ab 2027 Maschinenverordnung (EU) 2023/1230 | Konformität der MaschineCE-Kennzeichnung, Maschine oder unvollständige Maschine | Maschinenhersteller |
Werkstoffe
Rahmen und Tragstrukturen fertigen wir überwiegend aus S355 und höherfesten Feinkornbaustählen bis S700MC, Verschleißteile wie Löffel, Schneidkanten und Muldenauskleidungen aus Hardox 450 und 500. Welche Güte in Ihr Bauteil gehört, steht in Ihrer Zeichnung. Die passenden Verfahren und Nachweise liefern wir.
| Werkstoff | Norm | Typischer Einsatz |
|---|---|---|
| S355J2 | EN 10025-2 | Rahmen, Ausleger, Schwingen, Drehbühnen, Unterwagen |
| S500MC und S700MC | EN 10149-2 | Ausleger und Löffelstiele, wenn Gewicht am Ausleger zählt |
| Hardox 450 | Werksnorm SSAB | Schneidkanten, Schaufeln, Verschleißleisten |
| Hardox 500 | Werksnorm SSAB | Löffelböden, Muldenauskleidungen, hoch belastete Verschleißteile |
| S235JR | EN 10025-2 | Verkleidungen, Hauben, Halter, Abdeckungen |
| DC01 und DD11 | EN 10130, EN 10111 | Verkleidungen und Tiefziehteile an Kabine und Haube |
Aus unserer Fertigung

Laschen, Wangen und Rahmenbleche aus S355 und Hardox auf dem Faserlaser mit 12 kW, Formate bis 4.000 × 2.000 mm. Für größere Materialstärken arbeiten wir mit Partnern im Brenn- und Plasmaschnitt.

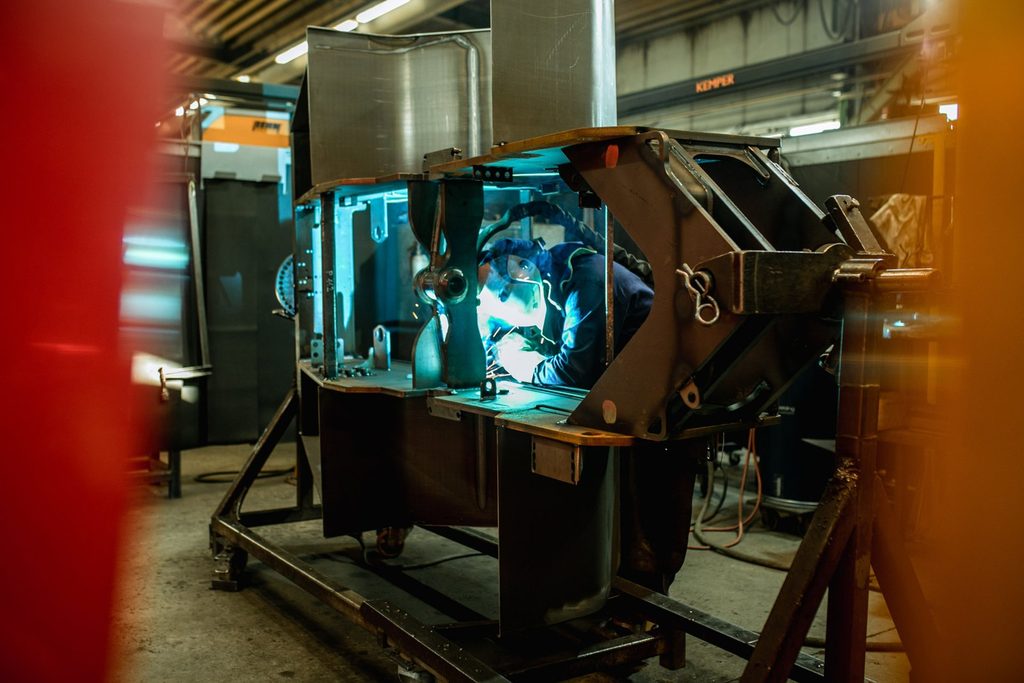
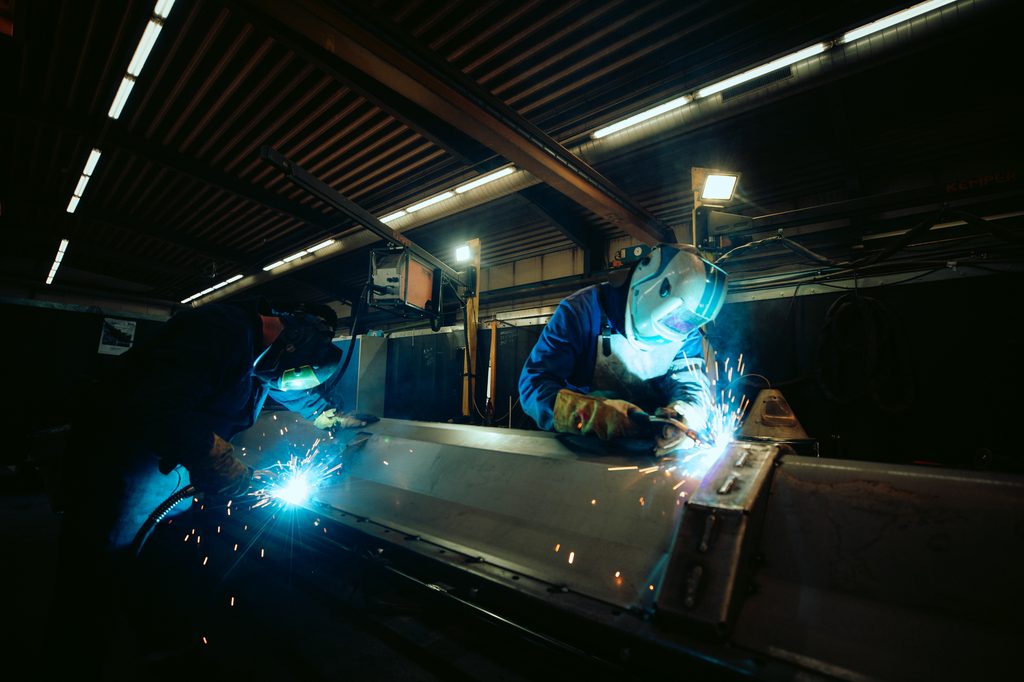
Rahmen und Ausleger entstehen in der Schweißvorrichtung. Lange Nähte übernimmt der Roboter, Ecken, Konsolen und Reparaturnähte die Hand. Schweißaufsicht nach ISO 14731 im Haus.

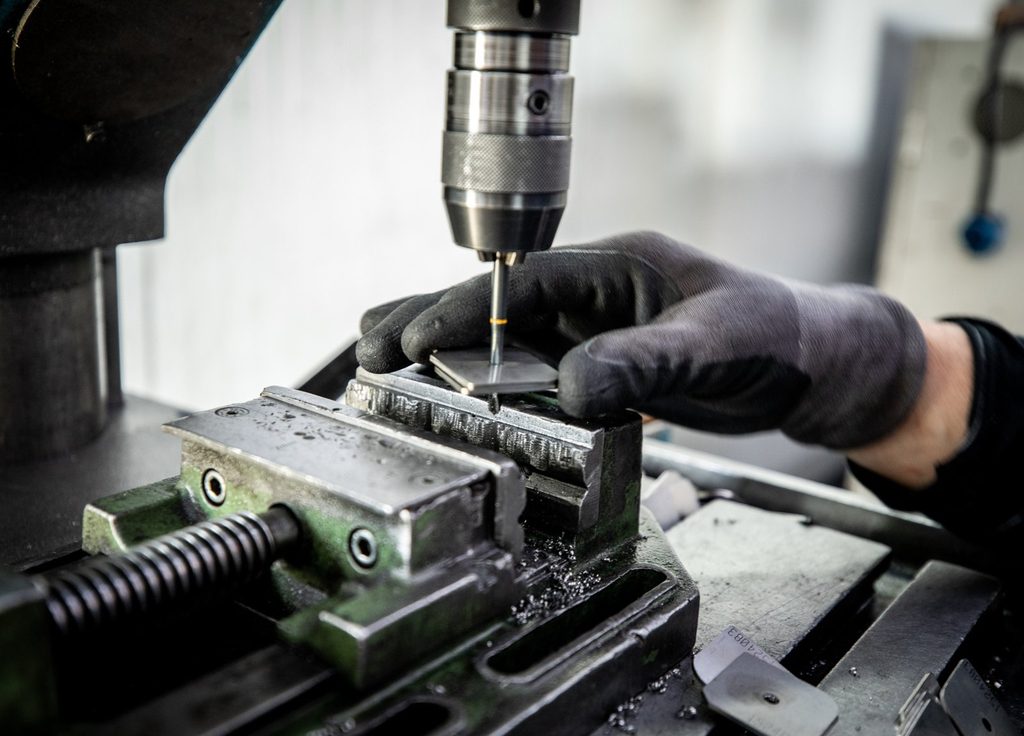
Bohren, Spindeln und Fräsen der Funktionsflächen auf dem Bearbeitungszentrum mit 3.500 mm Verfahrweg, anschließend Maßprotokoll. So passen Bolzen und Drehkranz beim Einbau.
In zwei Minuten
Angebot anfordern für Blechteile, Zeichnungsteile und Schweißbaugruppen: Senden Sie uns Zeichnung oder STEP-Datei. Wir prüfen die Machbarkeit und melden uns innerhalb von 24 Stunden. Für ein belastbares Angebot brauchen wir Werkstoff, Stückzahl und Wunschtermin.
Rufen Sie uns an: +49 2941 66968‑0. Bei komplexen Baugruppen ist ein kurzes Gespräch oft der schnellste Weg.